一汽红旗全新智能工厂正式曝光,这座集前瞻科技与智能制造于一体的工厂,不仅代表了中国汽车工业的最高水平,更展示了红旗品牌向智能化、数字化转型的坚定决心。本文将深入解读该工厂所采用的十项核心智能技术,并探讨其背后的网络技术研发实力。
一、智能工厂概览
新红旗智能工厂位于长春,总占地面积约5.5平方公里,总投资超过百亿元。工厂以“智能、绿色、精益”为核心理念,通过高度自动化、数字化和网络化的生产体系,实现了从冲压、焊装、涂装到总装的全程智能化管控。
二、十项智能技术详细解读
- 5G+工业互联网平台:工厂全面部署5G专网,结合工业互联网平台,实现设备间毫秒级通信与数据实时传输。通过边缘计算与云端协同,生产指令秒级下达,大幅提升效率。
- AI视觉质检系统:在焊装与总装环节,采用高精度AI视觉检测,可识别0.1mm级缺陷。系统通过深度学习不断优化,缺陷检出率高达99.9%,远超人工。
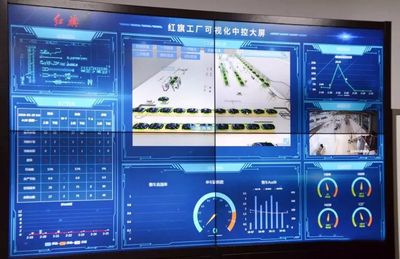
- 数字孪生工厂:利用数字孪生技术,构建了1:1虚拟工厂。从设备运行到物料流动,所有环节均在虚拟环境中模拟优化,提前预判问题,将调试周期缩短30%。
- 柔性智能生产线:通过AGV机器人、智能夹具和可编程控制系统,生产线可快速切换车型。同一线体可混产红旗H9、E-HS9等多款车型,订单响应速度提升50%。
- AR远程运维:工程师通过AR眼镜,可实时获取设备参数,并与远程专家协同。故障排查时间平均减少40%,有效降低停机风险。
- 物联网设备监控:数万个传感器遍布工厂,实时采集温度、振动、能耗等数据。基于物联网平台,实现预测性维护,设备综合效率(OEE)提升至92%。
- 智能物流与仓储:采用立体仓库与无人叉车,配合智能调度算法,物料配送准时率达100%。仓储空间利用率提高3倍。
- 大数据质量追溯:每一辆车的生产过程数据均上传至云端,形成唯一档案。一旦出现问题,可精准追溯至具体工位、批次甚至操作员,实现全生命周期管理。
- 能源智能管理:通过智能电表与AI算法,工厂实时优化能耗。光伏发电与储能系统协同,年减少碳排放约1.2万吨,获评国家级绿色工厂。
- 协作机器人应用:在人机协作工位,协作机器人承担高重复、高精度任务,与工人无缝配合。既保证了质量一致性。
三、网络技术研发支撑
上述技术的落地,离不开强大的网络技术研发。一汽与华为、中国移动等合作,自主研发了低时延、高可靠的车载以太网与TSN(时间敏感网络)技术。工厂搭建了私有云平台,采用微服务架构,实现数据互通与业务敏捷。
在网络安全方面,工厂部署了纵深防御体系,通过零信任架构与区块链技术,确保数据不可篡改。一汽还成立了智能网联研发院,专注于5G、V2X、边缘计算等前沿领域,为智能工厂持续赋能。
四、
一汽新红旗智能工厂的曝光,不仅彰显了中国智造的硬核实力,更为行业树立了标杆。十项智能技术的深度应用,加上网络技术研发的坚实底座,预示着红旗品牌在智能化赛道上正加速领跑。随着技术的迭代,这座工厂有望成为全球汽车智能制造的典范。